PF606 電遷移案例:通電 2,339 小時後,裂紋出現在哪裡
前兩篇介紹了電遷移的原理和測試方法。這一篇整理昇貿 PF606(SAC305)焊料的電遷移試驗:試片在約 6,000 A/cm² 的電流密度下連續通電 2,339 小時,我們記錄了電壓和元件溫度,並在試驗後以 X-ray 和截面 SEM/EDS 檢查焊點。本文整理自上方列出的技術論文,論文全文可向我們申請。
試驗條件
| 項目 | 條件 |
|---|---|
| 焊料 | PF606(SAC305)錫膏 |
| 試片 | EM228 LGA 元件組裝於 PCB,焊點以菊鍊串接 |
| 表面處理 | 元件與 PCB 焊墊皆為 OSP |
| 焊墊開口 | 直徑 0.28 mm;鋼版開口 0.28 mm、厚度 0.12 mm |
| 電流 | 3.69 A 定電流,平均電流密度約 6,000 A/cm² |
| 溫度 | 測試爐設定 125 °C,元件目標溫度 150 °C |
| 記錄 | 每 0.5 小時記錄一次電壓和元件溫度 |
| 失效判定 | 電壓比初始值高 10%;定電流下等同路徑電阻高 10% |
| 試驗時間 | 2,339 小時 |
電壓與溫度:1,767 小時第一次超過門檻
| 時間 | 電壓 | 相對初始值 | 路徑電阻 V/I | 元件溫度 |
|---|---|---|---|---|
| 0.5 h(初始值) | 2.416 V | 0% | 0.6547 Ω | 147.4 °C |
| 1,767 h(第一次超過門檻) | 2.658 V | +10.02% | 0.7203 Ω | 154.2 °C |
| 2,339 h(試驗結束) | 2.674 V | +10.68% | 0.7247 Ω | 155.6 °C |
電壓在試驗期間緩慢上升,1,767 小時第一次超過門檻。但它不是一路往上:1,780.5 小時曾回到 2.656 V,略低於門檻;最高讀值是 2,125.5 小時的 2.744 V,結束時反而比最高點低。換句話說,第一次超過門檻時,這條路徑仍然導通,並沒有完全斷開。
同一段時間,元件溫度從 147.4 °C 上升到 155.6 °C,到第一次超過門檻時已上升 6.8 °C。如同上一篇所說,溫度上升本身也會讓電阻增加,因此這次記錄到的電阻上升,同時包含溫度和焊點損傷的貢獻,以現有的量測無法把兩者分開。
X-ray:通電前後的焊點外形
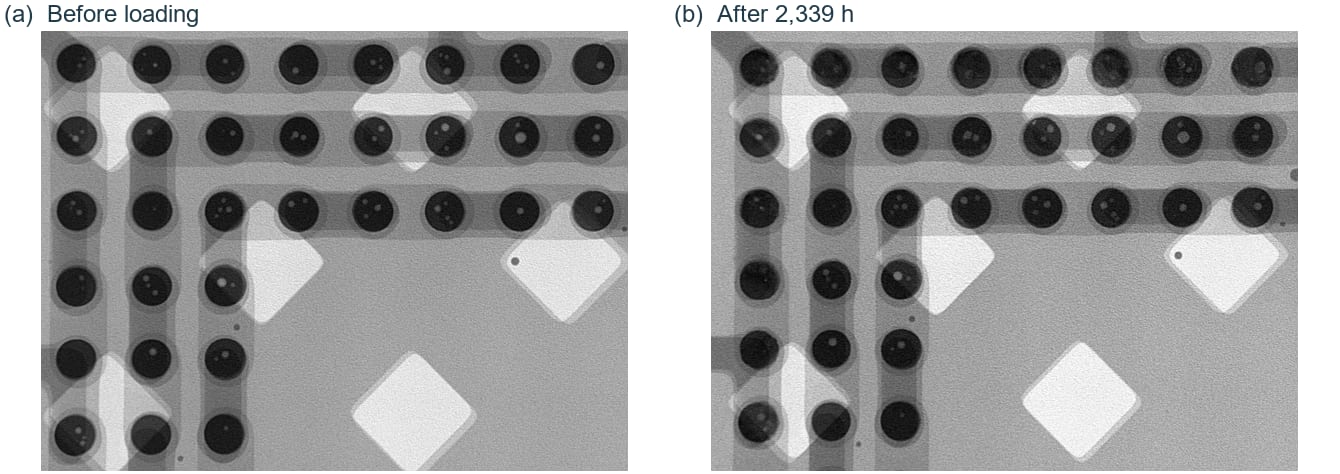
同一區域在通電前(a)和通電 2,339 小時後(b)的 X-ray 影像。
比對通電前後的影像,外圍幾列的部分焊點外形和內部空洞形狀有變化,通電的焊點和旁邊沒有通電的焊點也能區分出來。不過 X-ray 是穿透整個厚度的投影影像,只能看出平面上的變化,無法判斷空洞是從元件側還是 PCB 側的界面開始。
截面:22 顆焊點中,21 顆的裂紋在陰極側
試驗結束後,我們切開 L1 到 L22 共 22 顆焊點。菊鍊讓相鄰焊點的電流方向相反:奇數顆(L1、L3…)的電流向下、電子向上,陰極在下方的 PCB 側;偶數顆(L2、L4…)相反,陰極在上方的元件側。
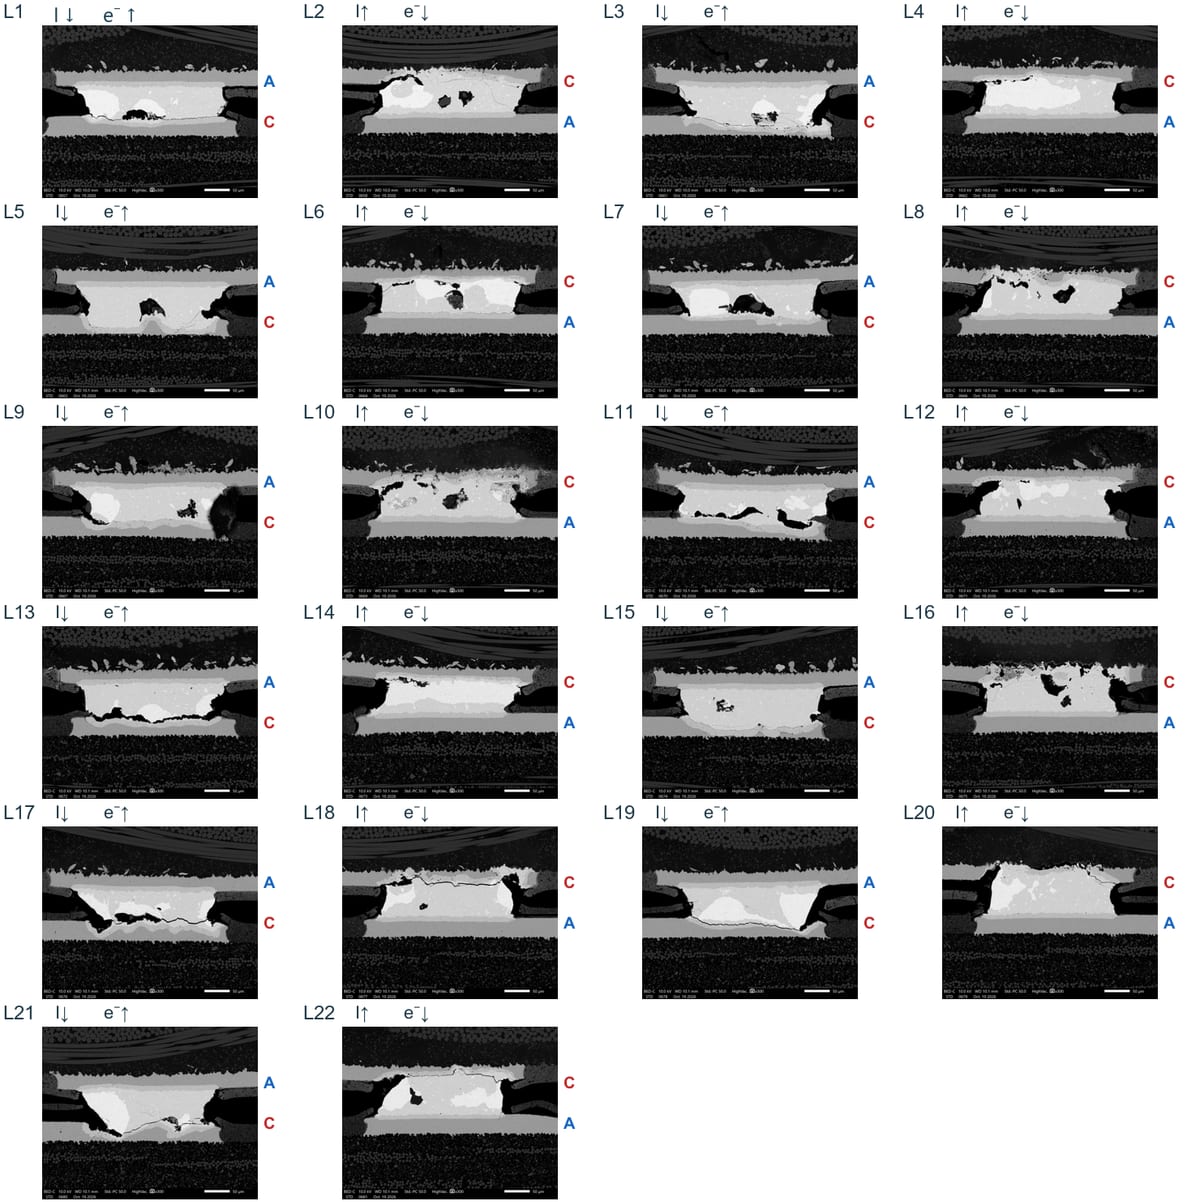
L1–L22 的截面 SEM 影像,依菊鍊順序排列。I 為傳統電流方向,e⁻ 為電子流方向;右側的 A、C 分別標示陽極和陰極界面。所有截面的元件都在上方。
依極性分類後,22 顆焊點中有 21 顆在陰極側界面出現裂紋,其中 L5 和 L9 是 PCB 側(陰極)的局部裂紋,分別位於右側和左側;只有 L7 沒有看到裂紋。裂紋並不是固定出現在元件側或 PCB 側,而是跟著每顆焊點的電子流方向出現在陰極,這正是極性效應。
這些截面是試驗結束時的單一時間點,所以只能說明損傷的位置和範圍,無法得知裂紋從哪一顆、在什麼時候開始。本次也沒有量測裂紋長度和剩餘的 Cu 焊墊厚度。
L15 與 L22:兩顆方向相反的焊點
我們進一步放大觀察 L15 和 L22,並用 EDS 分析界面的成分。兩顆焊點的電流方向相反,正好可以比較兩種極性。
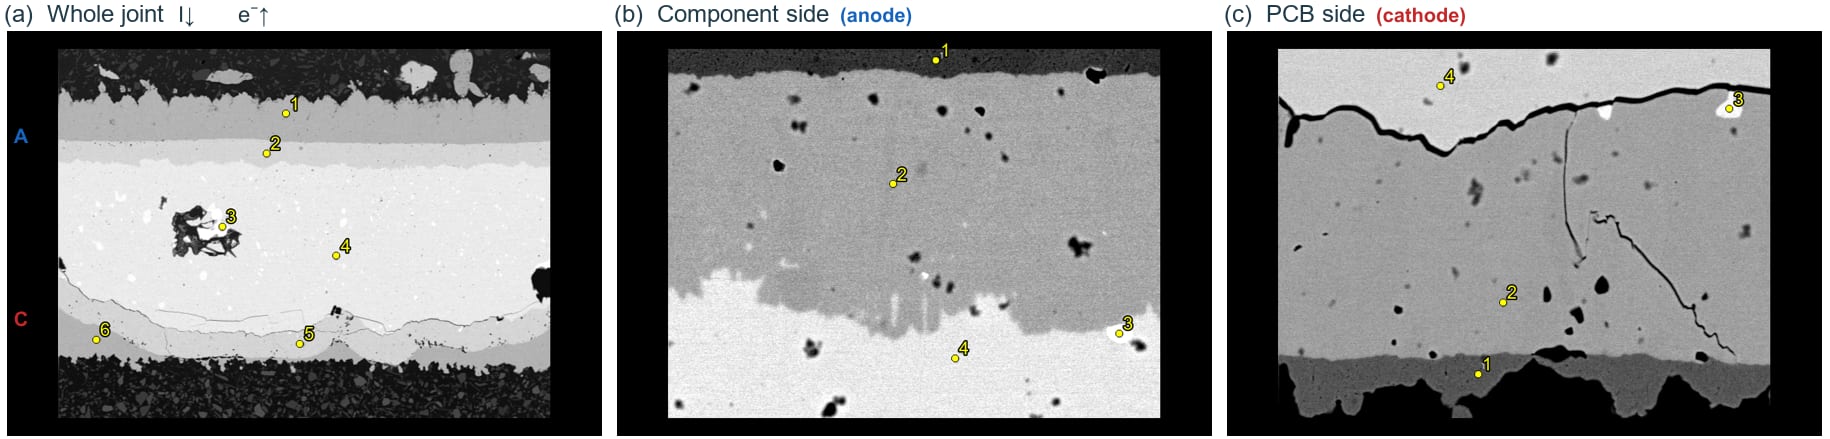
L15:電流向下(I↓、e⁻↑),元件側為陽極、PCB 側為陰極。(a)整顆焊點;(b)元件側;(c)PCB 側。數字為 EDS 分析點。
L15 的 PCB 側(陰極)有一條長而張開的裂紋,還有一條分支往焊點內部延伸。
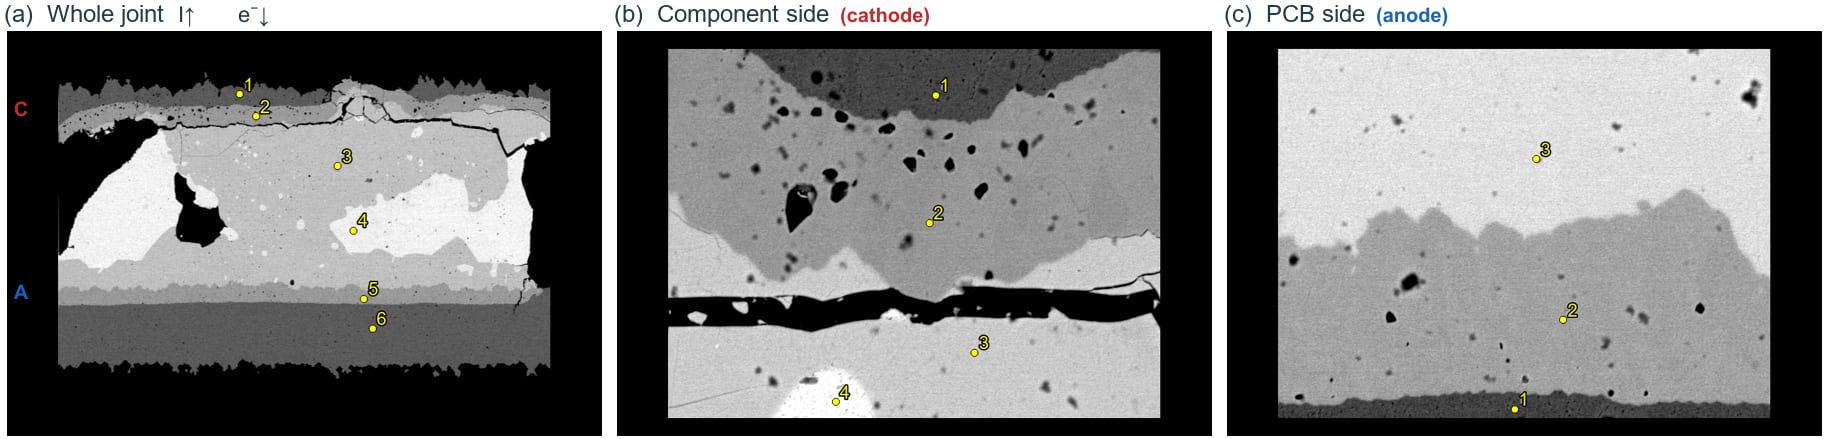
L22:電流向上(I↑、e⁻↓),元件側為陰極、PCB 側為陽極。(a)整顆焊點;(b)元件側;(c)PCB 側。
L22 則相反,元件側(陰極)有一道大範圍的分離,PCB 側(陽極)只看到起伏的 Cu–Sn 界面和一些小的暗色特徵。兩顆焊點陰極側的 Cu 焊墊都明顯變薄,消耗的 Cu 反應形成 Cu₆Sn₅:L15 發生在 PCB 側,L22 發生在元件側。
界面上的 EDS 點分析結果如下(Cu 含量,原子百分比):
| 焊點/界面 | 極性 | Cu₃Sn | Cu₆Sn₅ | Ag₃Sn |
|---|---|---|---|---|
| L15 元件側 | 陽極 | — | 50.18、54.96 | 有(Ag 73.37) |
| L15 PCB 側 | 陰極 | 72.02 | 60.22 | 有(Ag 75.62) |
| L22 元件側 | 陰極 | 73.91 | 55.90 | 所選光譜未量到 |
| L22 PCB 側 | 陽極 | 76.20 | 55.53 | 所選光譜未量到 |
Cu₃Sn 和 Cu₆Sn₅ 的理論 Cu 含量分別是 75.00 和 54.55 at.%。L22 的量測值很接近理論值;L15 的 Cu₆Sn₅ 分佈在 50–60 at.% 之間,表示單一分析點用來判斷相界的精度有限。另外,這兩種 IMC 在焊接時就會形成,也會在高溫下成長;要判斷通電讓 IMC 長了多少,需要比對通電前後同一位置的厚度,這次沒有做這項比較。
這次試驗能說明什麼,不能說明什麼
能說明的:
- 長時間通電後,PF606 焊點的損傷集中在陰極側界面,22 顆中有 21 顆的裂紋位於陰極,且位置隨電流方向改變。
- 陰極側的 Cu 焊墊被消耗、形成 Cu₆Sn₅,和文獻描述的電遷移典型機制一致 [1]。
- 路徑電阻上升的同時,焊點出現了裂紋、空洞和 Cu 消耗。
還不能說明的:
- 壽命。 1,767 小時是一條路徑、一組條件下的結果,不是壽命分佈,也無法擬合 Black 方程的 和 。
- 電阻上升的來源比例。 溫度上升和焊點損傷都會讓電阻增加,目前無法分開。
- 門檻和裂紋的對應。 超過門檻後試驗又持續了 572 小時,切片看到的裂紋可能是之後才形成或擴大的,所以無法指出是哪一道裂紋造成第一次超過門檻。
下一步
要回答上面的問題,可以從以下方向補充試驗:
- 準備多組相同的試片,分別在門檻之前、剛超過時和之後中斷試驗,並切開兩種極性的焊點。
- 在通電焊點和溫度相同但未通電的焊點上,量測同一位置的陰極側剩餘焊墊厚度、陽極側 IMC 厚度和裂紋範圍。
- 在相同的參考溫度下重新量測電阻,區分可回復的溫度漂移和永久的電阻變化。
- 增加獨立組裝的重複試片,確認結果的變異;再搭配多組電流密度和溫度,才能建立壽命模型。
如需論文全文,或對試驗的電壓與溫度記錄、X-ray 和 SEM/EDS 原始資料有合理需求,歡迎透過官網聯絡表單提出申請,並註明論文題目。
參考文獻
- Z. Tafferner, D. Bušek, A. Géczy, “Electromigration behaviour of solder joints under high current load: A review,” Materials Today Electronics 16 (2026) 100211. doi:10.1016/j.mtelec.2026.100211