電遷移是什麼?焊點在高電流下為什麼會失效
手機、伺服器和車用電子裡的焊點,一代比一代小;先進封裝中的 chiplet 焊點甚至已經小於 100 µm。但是流過每顆焊點的電流,並沒有跟著同步下降,結果就是焊點裡的電流密度越來越高。
電流密度高到一定程度,焊點裡的原子會被電流「推著走」,慢慢在一側流失、在另一側堆積。這個現象叫做電遷移(electromigration,簡稱 EM),是高電流、高密度電子產品必須面對的可靠度問題。
截面縮小一半,電流密度變成四倍
電流密度 是電流 除以導電截面積 。以圓形焊墊開口來看:
截面積和直徑 的平方成正比,所以直徑減半、電流不變時,電流密度會變成四倍。以昇貿的 PF606 電遷移測試為例,3.69 A 的電流通過直徑 0.28 mm 的焊墊開口,平均電流密度約為 6,000 A/cm²。你可以拖動下面的直徑看看變化:
電流密度計算器
計算假設電流均勻流過圓形開口,得到的是平均值。實際焊點在走線接入處、空洞或裂紋旁,局部電流密度會更高。
文獻中,焊點在 10⁴ A/cm² 等級的電流密度下會出現明顯的電遷移,也有研究在約 10³ A/cm² 就觀察到相關現象 [1]。
電子風:原子被電流推著走
金屬導電時,電子從陰極流向陽極,方向和我們習慣標示的電流方向相反。電子在移動時不斷撞擊金屬原子、把動量傳給它們,就像一陣持續吹向陽極的風,所以常被稱為「電子風」。
在溫度夠高、原子容易擴散的焊點裡,這股力量會讓原子產生淨遷移。對錫基焊料來說,最常被搬動的是來自銅焊墊的 Cu 原子。
陰極和陽極的典型損傷
原子是單向搬運的,所以焊點兩端的變化並不對稱,這稱為極性效應:
- 陰極:Cu 消耗。 電子進入的一側,銅焊墊的 Cu 被溶解並往陽極搬走,焊墊逐漸變薄。
- 陰極:空洞與裂紋。 材料被搬走後如果沒有及時填補,就會留下空洞。空洞逐漸合併,最後沿著界面形成裂紋。
- 陽極:IMC 增厚。 被搬過來的 Cu 和焊料中的 Sn 反應,形成 Cu₆Sn₅、Cu₃Sn 等金屬間化合物(IMC)。IMC 本來就是良好焊接的一部分,但過厚的 IMC 又硬又脆,容易成為裂紋的路徑。
更麻煩的是,這些損傷會互相加速:
- 空洞讓導電截面變小;
- 電流被迫集中在剩下的路徑上,形成電流擁擠;
- 局部電流密度和焦耳熱跟著上升;
- 溫度升高讓原子擴散更快,損傷進一步擴大。
因此焊點的電阻通常先緩慢上升,到後期才突然變大,甚至開路。
實際案例:裂紋出現在陰極
下圖是昇貿 PF606(SAC305)焊點在 6,000 A/cm²、約 150 °C 下連續通電 2,339 小時後的截面。L15 和 L22 位於同一條串聯回路上,電流方向剛好相反。
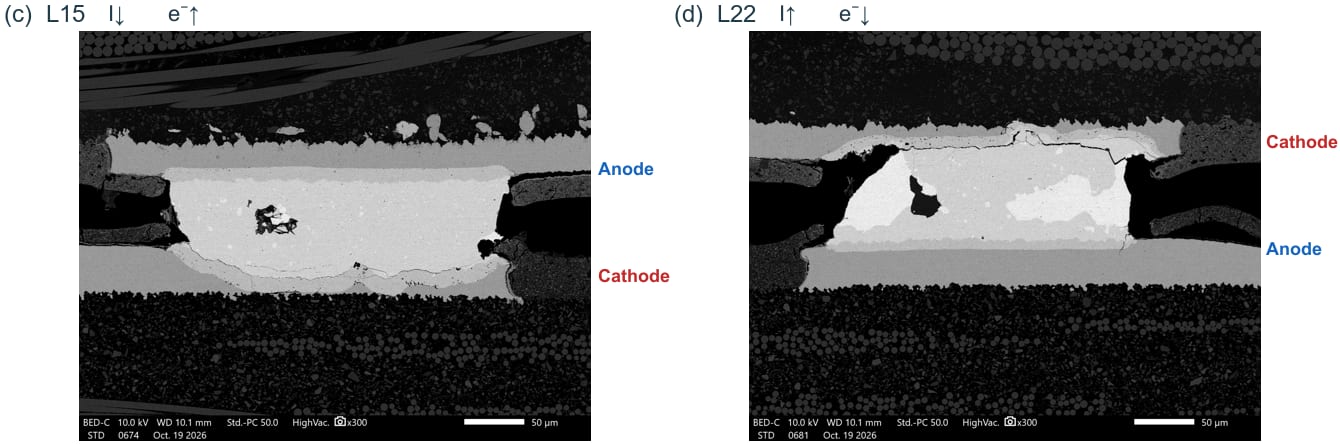
L15 的電流向下,電子由下方 PCB 側進入;L22 的電流向上,電子由上方元件側進入。兩顆焊點的主要裂紋都在各自的陰極。
裂紋並不是固定出現在元件側或 PCB 側,而是跟著電子流的方向,出現在電子進入的那一側,這正是極性效應。在這次測試切片的 22 顆焊點中,有 21 顆的裂紋位於陰極側。完整的測試條件與分析,會在之後的 PF606 測試文章中說明。
除了電流,還有哪些因素
- 溫度。 溫度越高,原子擴散越快,電遷移也越快。通電本身會產生焦耳熱,所以焊點的實際溫度常高於環境溫度。以 PF606 測試為例,測試爐設定 125 °C,元件溫度約在 147–156 °C 之間。
- 電流擁擠。 電流不會平均流過整個焊點。在走線接入的轉角或空洞邊緣,局部電流密度可能遠高於平均值。
- 錫的晶粒方向。 β-Sn 是各向異性的晶體,Cu 沿著 c 軸擴散的速度比其他方向快得多。焊點越小、裡面的晶粒越少,單一晶粒的方向對壽命的影響就越大 [1]。
- 合金與表面處理。 不同焊料的行為不同,例如 Sn-Bi 焊料通電後,Bi 會往陽極聚集。焊墊的表面處理(OSP、ENIG、ENEPIG)也會改變 Cu 的擴散和 IMC 的種類,但文獻對哪一種最好仍沒有定論 [1]。
- 電流波形。 直流電讓原子持續單向搬運;脈衝直流和交流電因為有停頓或反向,損傷的發展方式和壽命都不同 [1]。
如何預估電遷移壽命
工程上最常用的是 Black 方程 [2]:
其中 MTTF 是平均失效時間, 是電流密度, 是絕對溫度, 是波茲曼常數,、、 則需要用試驗數據擬合。錫基焊料的文獻值常見 、,但不同合金、幾何和試驗條件的擬合結果差異很大 [1]。舉例來說,在 且溫度不變的假設下,電流密度加倍,預估壽命會變成原來的四分之一。
Black 方程原本是為積體電路中的鋁導線發展的。套用到焊點時,電流擁擠和焦耳熱都需要另外考慮。要得到可靠的參數,必須在多組電流密度和溫度下進行試驗。下一篇文章會介紹電遷移測試怎麼設計,以及結果該怎麼判讀。
重點整理
- 焊點越小,同樣電流下的電流密度越高;直徑減半,電流密度變成四倍。
- 電子風把 Cu 原子從陰極推向陽極:陰極出現 Cu 消耗、空洞和裂紋,陽極 IMC 增厚。
- 損傷會透過電流擁擠和焦耳熱互相加速;溫度、晶粒方向、合金、表面處理和電流波形都會影響壽命。
參考文獻
- Z. Tafferner, D. Bušek, A. Géczy, “Electromigration behaviour of solder joints under high current load: A review,” Materials Today Electronics 16 (2026) 100211. doi:10.1016/j.mtelec.2026.100211
- J. R. Black, “Electromigration—A brief survey and some recent results,” IEEE Transactions on Electron Devices 16(4) (1969) 338–347.